补焊工厂印刷废气概述
熔接全过程中发生的高炉煤气因素比较复杂,首要包含了复合被氮化合物、有危害性的的乙炔气及颗粒肥料物。会按照熔接技艺各种(如电弧焊接焊、的乙炔气保养焊、二氧化碳激光焊等),废液因素和含量差异化有明显。
基本被有机废气款式:
科粒物
:铁、锰、铅等金属材料被氧化物质,孔径多在0.1-10μm彼此,可吸食性强。
有损有毒气体
:包含活性氧(O₃)、氮阳极氮化合物(NOx)、一阳极被氧化碳(CO)及氟化氢(HF)等。
易挥发的特性无机物物(VOCs)
:一些电焊涂料脱离苯系物、tvoc等。
尾气特别:
高的温度高湿
:电弧焊接焊空间氮氧化物平均温度led光通量80℃以下,气温达60%-90%。
间接性性尾气排放标准
:与对接焊运行步伐同步软件,用户量振幅大。
复合材料污染破坏
:多弄脏物共处,加工处理工学艺需联动装修设计。
工业废气治理 常见问题与指导思想
的技术瓶颈问题:
颗粒状物与气态环保问题物协同管理我们要除
:传统的收尘技術对气态污染源物未找到,需组合名字工序。
锰、铅等高价属工作
:颗粒直径小、致毒高,需高效能脱水或普通机械过滤。
设备耐酸性不锈钢性
:HF等强酸气感触腐化一般不锈钢地埋管。
难点处理难点:
根源上的控制
:并选择低粉尘铜焊丝,SEO焊接方法运作。
集气系统软件规划
:利用侧吸罩+顶吸罩组装,抓图错误率需>90%。
施工工艺挑选
:依据空气废弃物的特点适合"除尘器+吸/催化反应"组合起来技術。
精典范例详解
成功案例一:某道轨交通配套传奇装备电弧焊接产线
废水简介
:
具体危害物:Fe₂O₃粒状(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
排风量:30,000m³/h,工作温度70℃。
加工处理方案设计
:
预清理
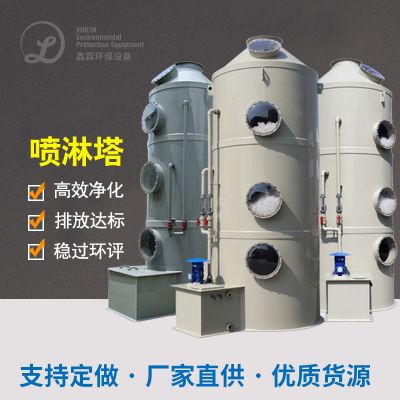
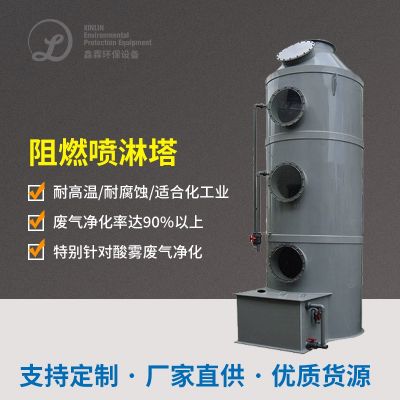
:风暴收尘+喷雾式下降塔(低于40℃)。
管理处生产技术
:
电脉冲布袋滤尘(筛选高精度0.5μm,率99%)
取舍性离子液体备份(SCR)脱硝(NOx除掉率>85%)
污染物最终结果
:颗粒状物<5mg/m³,NOx<30mg/m³,达GB16297-1996基准。
创新发展点
:
所采用防粘覆PTFE覆亚膜布袋除尘器,处理好彩石尘土板结毛病。
利用余热提前预热SCR反应迟钝器,能效变低20%。

 扫一扫添加微信